گروه : گردشگری و صنایع دستی
تابلوهای کنترل صنعتی مبتنی بر کنترلکنندههای منطقی برنامهپذیر (PLC) هسته مرکزی تصمیمگیری در خطوط تولید پیوسته و فرآیندهای اتوماسیون کارخانهای بهشمار میروند. با این حال، بخش عمدهای از توقفات اضطراری (Downtime) در کارخانجات، ناشی از نقص در منطق نرمافزاری نیست، بلکه ریشه در خطاهای بنیادین سختافزاری، تداخلات الکترومغناطیسی (EMI) و عدم رعایت اصول استانداردسازی در مراحل طراحی و سیمبندی فیزیکی تابلو دارد.
پیادهسازی یک سیستم کنترلی بدون پایبندی به الزامات بینالمللی، ضریب پایداری تجهیزات حساس را بهشدت کاهش میدهد. تفاوت میان یک تابلوی سنتی مبتنی بر سیمکشی کارگاهی با یک تابلوی استاندارد مهندسی، در میزان تابآوری سیستم هنگام بروز خطاهای گذرای شبکه، شرایط محیطی نامساعد و نوسانات حرارتی نهفته است.
ارزیابی تطبیقی: تابلوی کارگاهی سنتی در برابر تابلوی PLC مهندسیشده
برای درک الزامات طراحی صنعتی، مقایسه رویکرد سنتی با استانداردهای مدرن بینالمللی ضروری است:
| شاخص فنی | رویکرد سنتی (کارگاهی) | رویکرد مهندسی و استاندارد (IEC 61439) | اثرات عملیاتی و اقتصادی |
|---|---|---|---|
| جداسازی سیگنال و توان | عبور مشترک کابلهای سهفاز و سیگنال آنالوگ از یک داکت | تفکیک فیزیکی کامل با حداقل فاصله ۲۰ سانتیمتر یا شیلد فلزی | حذف نویزهای القایی بر سیگنالهای ۴ تا ۲۰ میلیآمپر و سنسورها |
| مدیریت حرارتی (Thermal) | اتکا به جریان طبیعی هوا یا فنهای فیلتردار ساده | محاسبات اتلاف حرارتی بر مبنای ژول و استفاده از کولر تابلویی بسته | جلوگیری از پیری زودرس خازنهای داخلی PLC و درایو (VFD) |
| حفاظت الکتریکی مدار فرمان | استفاده از فیوزهای فشنگی یا مینیاتوری معمولی | کلیدهای محافظ الکترونیکی (Mico/Electronic Breakers) | ایزولاسیون خطای کانال آسیبدیده بدون خاموشی کامل تابلوی کنترل |
| سیستم زمین (Grounding) | اتصال تمام شیلدها و بدنه به شینه مشترک ارت حفاظتی | تفکیک دقیق ارت حفاظتی (PE) از ارت ابزاردقیق/سیگنال (TE) | مهار نویزهای فرکانسبالا و حفظ ایمنی اپراتور |
| مستندسازی مهندسی | نقشههای دستی، غیرسیستماتیک یا ناقص | نقشهکشی استاندارد EPLAN با برچسبگذاری یکپارچه (Tagging) | کاهش چشمگیر میانگین زمان عیبیابی و تعمیرات (MTTR) |
استانداردهای مرجع در طراحی تابلوی کنترل صنعتی
طراحی معتبر صنعتی مستلزم رعایت سلسلهمراتبی از استانداردهای ساخت و ایمنی است:
- استاندارد IEC 61439-1/2: تعیین الزامات مونتاژ مجموعههای کلید و کنترل فشار ضعیف، شامل تستهای افزایش دما، خواص دیالکتریک و مقاومت در برابر اتصال کوتاه.
- استاندارد IEC 60204-1: ایمنی ماشینآلات و تجهیزات الکتریکی ماشینها؛ بهویژه در بخش مدارهای توقف اضطراری (Emergency Stop) و هماهنگی ایزولاسیون.
- استاندارد IEC 61131-2: الزامات تجهیزات و آزمونهای سختافزاری مرتبط با PLCها.
- استاندارد IEC 61000-6-2/4: سازگاری الکترومغناطیسی (EMC) در محیطهای صنعتی سنگین جهت تضمین ایمنی تابلو در برابر امواج رادیویی و تخلیه الکترواستاتیک.
متدولوژی گامبهگام پیادهسازی و ساخت تابلوی کنترل استاندارد
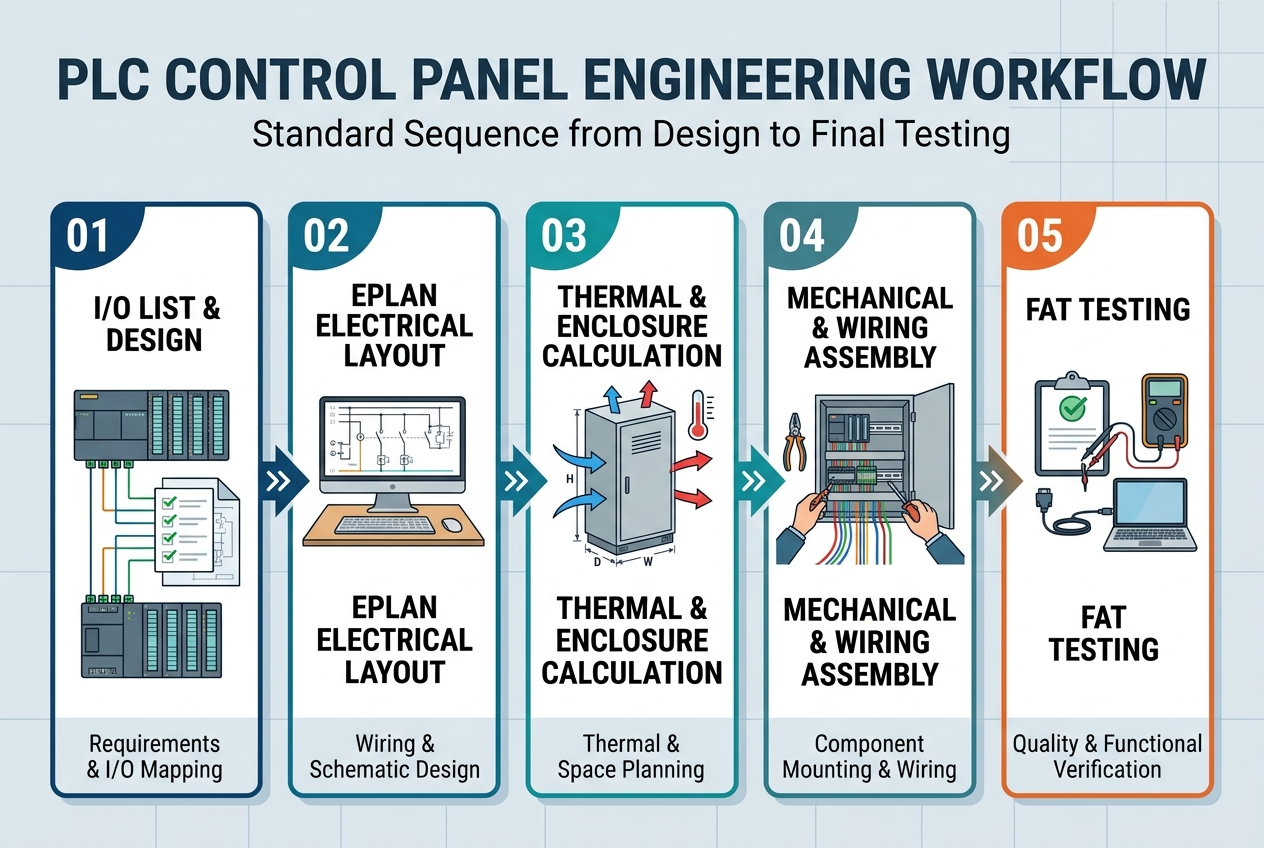
فرآیند مهندسی ساخت یک تابلوی کنترل صنعتی پیشرفته شامل یک زنجیره پیوسته از فاز طراحی مفهومی تا تحویل میدانی است:
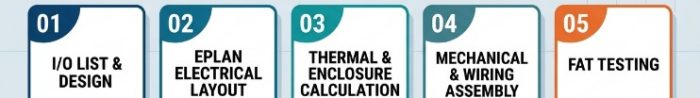
[فاز ۱: تحلیل فرآیند و تدوین I/O List] │ ▼[فاز ۲: طراحی الکتریکال و مدارات تفکیکی در EPLAN] │ ▼[فاز ۳: محاسبات حرارتی و مکانیکی (محاسبه Enclosure و CFM تهویه)] │ ▼[فاز ۴: مونتاژ مکانیکی، داکتکشی و چینش المانها بر مبنای سطوح ولتاژ] │ ▼[فاز ۵: وایرینگ با کابلهای استاندارد، شمارهگذاری و پرس سرسیمها] │ ▼[فاز ۶: تست سرد، تست گرم و پروتکل آزمون تحویل کارخانهای (FAT)]۱. تدوین فهرست ورودی/خروجیها (I/O List) و ماتریس توزیع توان
پیش از هرگونه ترسیم نقشه، تمامی سیگنالهای دیجیتال، آنالوگ و شبکه استخراج میشوند. در این مرحله، حاشیه توسعه حداقل ۲۰ درصدی برای ماژولهای توسعه PLC، رلهها و ترمینالهای ورودی/خروجی لحاظ میشود تا تابلو در توسعههای آتی نیازمند دمونتاژ نباشد.
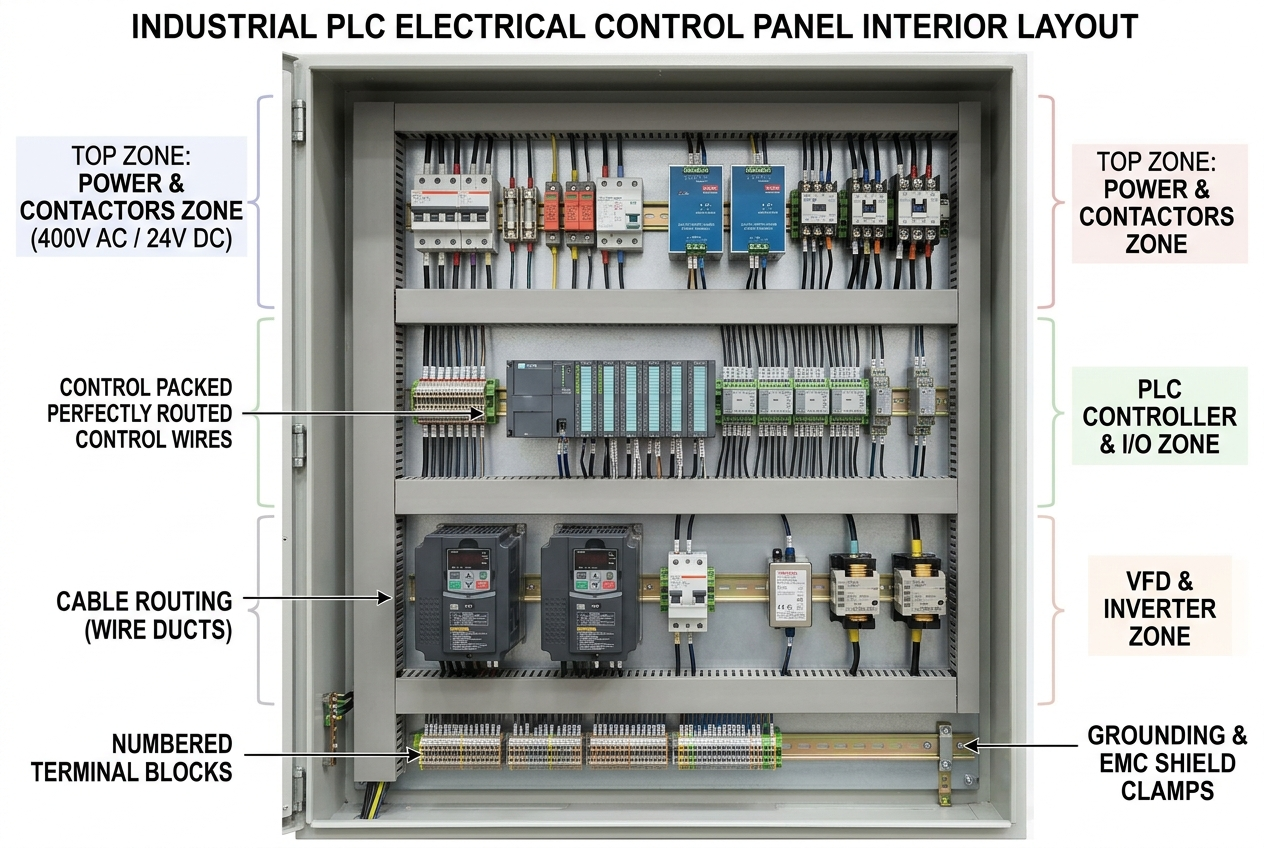
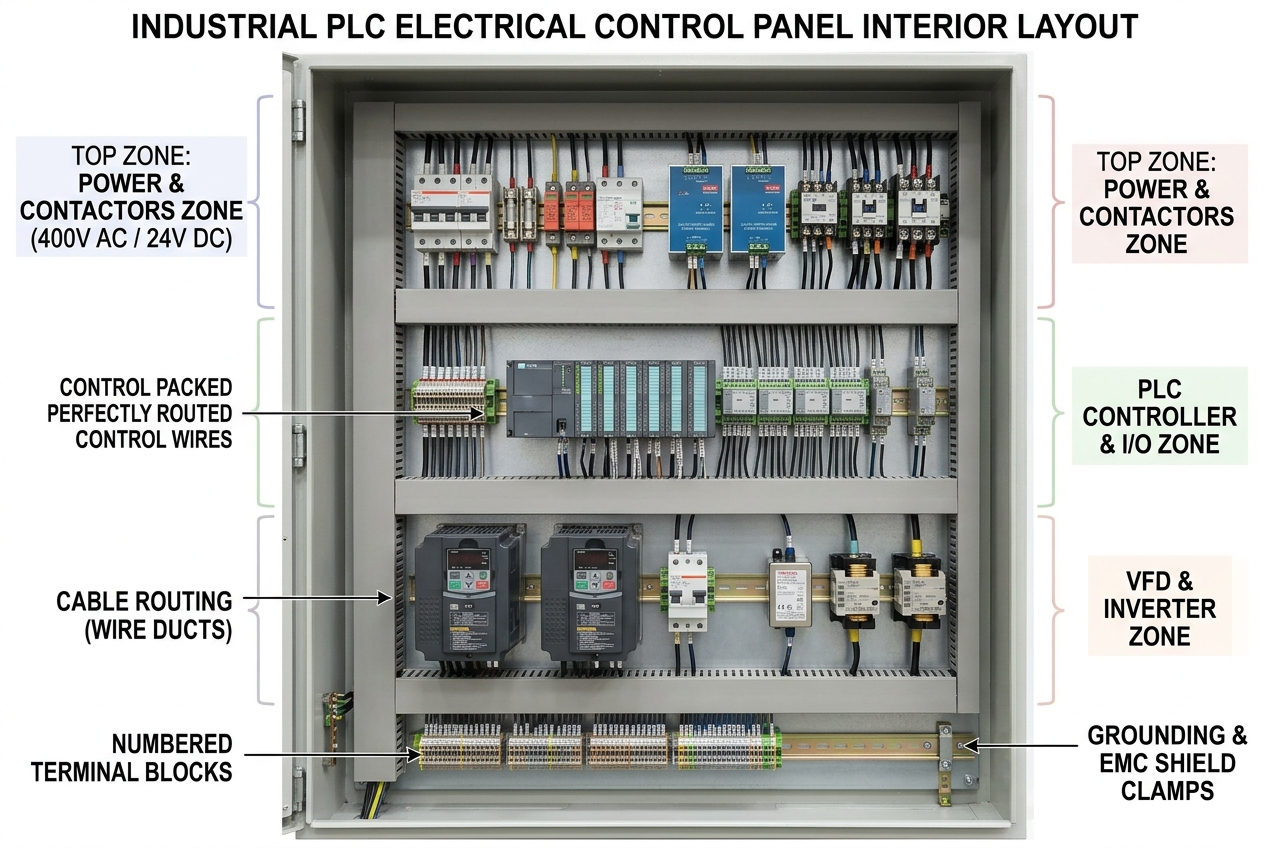
۲. چیدمان فضایی المانها و تفکیک زونهای ولتاژی
داخل تابلو باید به نواحی مشخص تقسیم شود:
- زون ۱ (قدرت/فشار ضعیف): کلیدهای اصلی، کنتاکتورها و فیوزها در بخش فوقانی یا ستون مجزا.
- زون ۲ (تجهیزات حساس کنترلی): منبع تغذیه سوئیچینگ، CPU کنترلکننده و کارتهای I/O.
- زون ۳ (تجهیزات توان فرکانسبالا): اینورترها (VFD) و سافتاستارترها در بخش پایینی به دلیل اتلاف حرارتی بالا و ایجاد نویز شدید.
- زون ۴ (ترمینالها): ردیف ترمینالهای ورودی و خروجی فیلد با فاصله حداقل ۱۵ سانتیمتری از بدنه زیرین تابلو.
۳. الزامات شیلدینگ و سیستم زمین ابزاردقیق
کابلهای شیلددار ابزاردقیق نباید با سیم مفتولی پیچیده و ارت شوند؛ شیلدها باید از طریق کلمپهای اتصال مستقیم شیلد (EMC Shield Clamps) با سطح مقطع وسیع روی ریل فلزی آبکاریشده سوار شوند. تفکیک ارت حفاظتی (PE) با رنگ سبز-زرد از ارت نویزگیر ابزاردقیق، شرط اساسی پایداری سیگنال در تابلوی PLC است.
چالشهای فنی پنهان؛ درسآموختههای مهندسی از پروژههای واقعی
تداخلات الکترومغناطیسی ناشی از عملکرد سوئیچینگ درایوهای فرکانسمتغیر (VFD) و انتشار پدیدههایی نظیر هارمونیکهای مرتبه فرد و شیب تند ولتاژ (dv/dtdv/dtdv/dt)، از پیچیدهترین مشکلات بهرهبرداری در صنایع محسوب میشوند. در صورتی که تمهیدات بازگشت جریان فرکانسبالا از طریق ریلهای فلزی همپتانسیل پیشبینی نشده باشد، این نویزها از طریق کابلهای کنترل، کارتهای آنالوگ PLC را دچار خطای قرائت میکنند.
در بازرسیهای فنی انجامشده توسط تیمهای اجرایی از جمله در گزارشهای تحلیلی پروژههای نوسازی و خدمات اتوماسیون صنعتی پارس رسا گستر آسا ، بارها مشاهده شده است که عملکرد نادرست سیستم اتوماسیون ناشی از سوختن کارتهای PLC نبوده، بلکه نشأتگرفته از عدم استفاده از کابلهای متقارن شیلددار (Symmetrical 3+3 Cables) برای درایوها و عدم رعایت فاصله مجاز میان ترانکهای حامل ولتاژ ۴۰۰ ولت متناوب و کابلهای شبکه صنعتی (مانند Profinet یا Modbus TCP) بوده است.
علاوه بر نویز، انباشت حرارتی در بالای رک PLC به دلیل عدم گردش همرفتی، خطاهای دورهای و ریست شدن پردازنده را به دنبال دارد؛ چالشی که تنها با محاسبات دقیق نرخ تبادل حرارت تابلو و انتخاب فن یا خنککننده متناسب با بار حرارتی تجهیزات برطرف میشود.
تحلیل اقتصادی و شاخصهای بهرهوری (ROI و پایداری فرآیند)
سرمایهگذاری اولیه در ساخت یک تابلوی کنترل استاندارد حدود ۲۰ تا ۳۵ درصد بالاتر از نمونههای غیراستاندارد کارگاهی است؛ با این وجود، ارزیابی شاخصهای نگهداری و تعمیرات (O&M)، بازگشت سرمایه سریعی را نشان میدهد:
ROI=ΔCDowntime+ΔCScrap+ΔCMaintenance−CInvestmentCInvestment×۱۰۰ROI = frac{Delta C_{text{Downtime}} + Delta C_{text{Scrap}} + Delta C_{text{Maintenance}} – C_{text{Investment}}}{C_{text{Investment}}} times 100ROI=CInvestmentΔCDowntime+ΔCScrap+ΔCMaintenance−CInvestment×۱۰۰
شاخصهای عملیاتی متأثر از استانداردسازی تابلو:
- کاهش زمان متوسط تعمیرات (MTTR): با وجود شمارهگذاری استاندارد سیمها، مستندات کامل مبتنی بر EPLAN و تفکیک ماژولار فیوزها، زمان تشخیص و رفع عیب تا ۶۵ درصد کاهش مییابد.
- افزایش میانگین زمان بین خرابیها (MTBF): کنترل حرارت در محدوده استاندارد (زیر ۳۵ درجه سانتیگراد) نرخ استهلاک خازنهای الکترولیتی منابع تغذیه و کارتهای PLC را به نصف میرساند.
- کاهش ضایعات خط تولید (Scrap Rate): نویزهای القایی بر سیگنالهای آنالوگ سنسورهای فشار، دما یا وزن موجب خطای دوزینگ و رد شدن محصول نهایی میشود. مهار EMC از توقفات کاذب و خطای حسگرها جلوگیری میکند.
در صنایع با پیوستگی تولید بالا (مانند صنایع شیمیایی، بستهبندی پرسرعت یا غذایی)، جلوگیری از تنها ۲ ساعت توقف خط بر اثر نویز تابلوی برق، کل هزینه مازاد طراحی مهندسی تابلو را جبران مینماید.
جمعبندی مدیریتی
طراحی و مونتاژ تابلوی برق PLC فراتر از یک فعالیت مونتاژکاری کارگاهی است؛ این فرآیند یک راهحل جامع مهندسی است که تداوم عملیاتی، ایمنی پرسنل و یکپارچگی خطوط تولید مدرن را تضمین میکند.
بهرهگیری از استانداردهای ساخت نظیر سری IEC 61439، طراحی دقیق ایزولاسیون سیگنالها، اجرای صحیح شیلدینگ و پایش حرارتی، خطرات مربوط به توقفات برنامهریزینشده و اتلاف سرمایه را به حداقل میرساند. مدیران فنی و صنایع پیشرو با اولویت دادن به استانداردسازی ساخت تابلو، زیرساخت پایداری برای اتوماسیون، پایش مداوم دادهها و ورود مطمئن به پارادایم صنعت نسل چهارم فراهم میسازند.
https://shahrosanaatkhabar.ir/?p=41482